
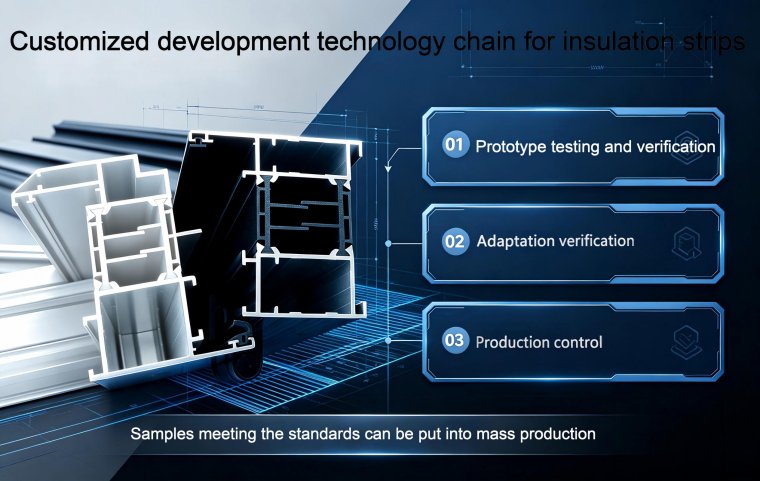
Erprobungsprüfung von Extrusionswerkzeugen und Steuerung der Massenproduktion für neue Wärmedämmstege
Der Abschluss der Bearbeitung kundenspezifischer Extrusionswerkzeuge für Wärmedämmstege bedeutet nicht den Abschluss der Produktentwicklung. Neue Werkzeuge müssen strenge Erprobungen, Probenprüfungen, Profilpassvalidierungen und Parameteroptimierungen durchlaufen, bevor die formelle Massenproduktion aufgenommen wird.
Häufige Fehler wie Maßabweichungen, Verzug und Montageunverträglichkeit lassen sich durch Prozessanpassungen oder gezielte Werkzeugüberarbeitung beheben. Dieser Artikel fasst den vollständigen Arbeitsablauf nach der Entwicklung neuer Extrusionswerkzeuge zusammen, der Erprobungsbetrieb, Störungsbeseitigung und Konformitätsvalidierung umfasst.
Zudem werden standardisierte Steuerungsmaßnahmen für die Chargenproduktion, die Werkzeugwartung und die Chargenkonsistenz vorgeschlagen. Eine strenge Erprobungsvalidierung und eine kontinuierliche Überwachung des Werkzeugverschleißes gewährleisten stabile, qualitativ hochwertige PA66‑GF25‑Wärmedämmstege, die die maßlichen, mechanischen und montagetechnischen Anforderungen erfüllen.
Der Abschluss der Bearbeitung von Extrusionswerkzeugen für Wärmedämmstege bedeutet nicht das Ende der kundenspezifischen Entwicklung. Neue Werkzeuge müssen eine Reihe von Validierungsverfahren durchlaufen, darunter Werkzeugerprobung, Probenprüfung, Profilpassversuche und Parameteroptimierung. Die Massenproduktion darf erst beginnen, nachdem nachgewiesen wurde, dass die Proben die Anforderungen an Maßgenauigkeit, mechanische Eigenschaften und Montageverhalten uneingeschränkt erfüllen.
Probleme, die bei der Werkzeugerprobung auftreten – wie Maßabweichungen, Verzug, Oberflächenfehler und unzureichende Montageverträglichkeit – können teilweise durch Anpassung der Extrusionsprozesse behoben werden; andere erfordern eine Werkzeugüberarbeitung. Dieser Artikel beschreibt die nachgelagerten technischen Arbeitsabläufe für neu gefertigte kundenspezifische Werkzeuge: Werkzeugerprobungsvalidierung, Störungsbeseitigung und Massenproduktionssteuerung.
1. Arbeitsablauf der ersten Erprobung neuer Werkzeuge
Vor dem Einbau eines neuen Werkzeugs zur Extrusionserprobung sind die Hohlraumreinigung, die Laufkanalprüfung und die Prüfung des Heizsystems durchzuführen. Dadurch wird sichergestellt, dass das Werkzeug keine Grate, Dellen oder Stoßschäden aufweist. Für die Werkzeugerprobung wird vorrangig das Material PA66‑GF25 verwendet. Es werden branchenerprobte Referenzparameter für Zylindertemperatur des Extruders, Schneckendrehzahl, Abzugsgeschwindigkeit und Kühltanktemperatur eingesetzt. Dadurch werden Störgrößen minimiert, und es lässt sich leichter feststellen, ob Fehler vom Werkzeug selbst oder vom Extrusionsprozess herrühren.
Die Maßmessung des ersten extrudierten Prüfstegs darf erst nach vollständiger Abkühlung erfolgen. Sofort nach der Extrusion heiße Profile haben ihre vollständige Schrumpfung noch nicht abgeschlossen, sodass Messwerte aus diesem Stadium als Referenz ungeeignet sind. Vor allen Prüfungen sind die Proben unter Umgebungsbedingungen zur Spannungsabbauung zu lagern, um abkühlbedingte Restspannungen zu beseitigen.
2. Prüfpunkte für kundenspezifische Proben und Passvalidierung
Die Probenprüfung gliedert sich in drei grundlegende Stufen: Sichtprüfung, Maßtoleranzprüfung und Profilmontagevalidierung. Bei der Sichtprüfung werden vor allem Formfehler der Wärmedämmstege wie Schweißnähte, Vertiefungen, Flecken, Verdrehungen und Biegungen kontrolliert. Für die Maßprüfung werden hochgenaue Messgeräte verwendet. Kritische Maße wie Profilbreite, Wanddicke, Nutenhöhe und Symmetrie werden mit den theoretischen Zeichnungsmaßen verglichen, um zu bestätigen, ob die Fertigteile die vereinbarte Toleranzklasse (Standard‑ oder Hochgenauigkeit) einhalten.
Sobald die Maßanforderungen erfüllt sind, sind physische Einsteck‑ und Passversuche zwingend erforderlich. Prüfmuster der Wärmedämmstege werden in die Nuten der passenden Aluminiumprofile eingelegt. Geprüft wird auf reibungsloses Einstecken ohne Blockaden, Zwangskompression oder partielle Spielräume. Nach dem Einstecken wird der Kontakt zwischen Wärmedämmsteg und Nutwand des Profils beobachtet, und die tatsächlichen Passspalte werden gemessen. Selbst bei korrekten Berechnungen aus 2D‑Zeichnungen können physische Montageabweichungen auftreten. Daher sind praktische Passversuche ein unverzichtbarer Abnahmeschritt bei der Entwicklung kundenspezifischer Werkzeuge.
Bei kundenspezifischen Produkten mit strengen technischen Anforderungen können zusätzliche Probenahmen und Laborprüfungen durchgeführt werden, um nationale mechanische Kennwerte wie Längszugfestigkeit und Warmalterungsverhalten zu ermitteln.
3. Beurteilung häufiger Fehler und Lösungen bei der Werkzeugerprobung
Bei geringen Maßabweichungen des Fertigteils nach der Werkzeugerprobung ist zunächst die Fehlerursache zu ermitteln. Leichte Abweichungen bei normalem Profilverzug und guter Oberflächenqualität lassen sich durch Feinabstimmung von Prozessparametern wie Abzugsgeschwindigkeit und Kühlgradient beheben, um die Schrumpfung zu beeinflussen und die Maße zu korrigieren. Wenn Maßabweichungen die Grenzen der Prozesskorrektur überschreiten oder strukturelle Fehler wie unvollständige Profilausformung, ungleichmäßiger Schmelzefluss und dauerhafte einseitige Profilbiegung auftreten, liegen die Ursachen in den Laufkanälen und Düsenmaßen des Werkzeugs. In diesem Fall ist eine Werkzeugüberarbeitung notwendig.
Zu den Werkzeugmodifikationsverfahren gehören Hohlraumvergrößerung, Hohlraumverkleinerung, Laufkanalpolitur und Einbau von Strömungsbegrenzern. Nach der Modifikation muss das Werkzeug erneut einer Extrusionserprobung und Probenprüfung unterzogen werden, bis alle Kennwerte erfüllt sind. Bei jedem Überarbeitungs‑Erprobungs‑Zyklus sind Proben aufzubewahren und Parameter zu protokollieren, um eine vollständige technische Dokumentation der kundenspezifischen Entwicklung zu erstellen.
4. Schwerpunkte für Einsatz und Wartungssteuerung kundenspezifischer Werkzeuge nach Abnahme
Nach Abnahme und Freigabe zur Massenproduktion erhalten neue kundenspezifische Werkzeuge eine spezielle Dokumentation mit Werkzeugseriennummer, Profilzeichnungen, Erprobungsberichten, passenden Profilmodellen und Standard‑Extrusionsprozessparametern. Kundenspezifische Werkzeuge sind Präzisionswerkzeuge. Die Glasfasern der geschmolzenen PA66‑GF25‑Masse erodieren und verschleißen dauerhaft die Werkzeughohlräume, sodass sich die Düsenmaße bei langandauernder Produktion langsam verändern.
Aus diesem Grund ist bei der Massenproduktion kundenspezifischer Wärmedämmstege eine regelmäßige Stichprobenprüfung mit wiederholter Kontrolle der kritischen Maßtoleranzen durchzuführen. Wenn Messungen eine fortschreitende Maßdrift nahe den oberen Toleranzgrenzen zeigen, ist die Produktion anzuhalten. Der Werkzeugverschleiß wird geprüft, und rechtzeitig werden Polierreparaturen vorgenommen, um Montageausfälle bei Fertigproduktchargen zu vermeiden.
5. Chargenkonsistenzsteuerung für die Langzeitproduktion kundenspezifischer Wärmedämmstege
Ein einwandfreier Werkzeugzustand ist nur einer der Faktoren für die Produktkonsistenz. Schwankungen der Rohstoffqualität, Trocknungsparameter, Extrusionstemperatur, Abzugsgeschwindigkeit und Kühlbedingungen während der Massenproduktion können ebenfalls Maßschwankungen verursachen. Kundenspezifische Wärmedämmstege sind überwiegend Kleinserien‑ und anwendungsspezifische Bauteile. Inkonsistente Maße zwischen Chargen führen häufig zu Montagefehlern in Fenster‑ und Türenwerken.
Die Produktionsteams müssen den vollständigen Parametersatz für die kundenspezifischen Produkte festlegen und willkürliche Änderungen der Rohstoffzusammensetzung vermeiden. Die Qualitätskontrolle hat streng die Erstteilprüfung, laufende Kontrollen im Prozess und Stichproben vor der Auslieferung umzusetzen. Dadurch werden eine stabile Maßgenauigkeit der Wärmedämmstege über alle Chargen hinweg und ein gleichbleibendes Passverhalten zu den zugehörigen Aluminiumprofilen sichergestellt.
Schlussfolgerung
Die Entwicklung von Werkzeugen für kundenspezifische Wärmedämmstege ist keine einmalige Lieferung von Zeichnungen bis zum fertigen Werkzeug, sondern eine vollständige technische Kette: Werkzeugerprobungsprüfung, Passvalidierung, Optimierung durch Werkzeugüberarbeitung sowie Betrieb und Wartung der Massenproduktion. Die konsequente Durchführung von Probenvalidierung und Montageversuchen bei der Werkzeugerprobung sowie eine verstärkte Überwachung des Werkzeugverschleißes in späteren Phasen ermöglichen eine stabile Langzeitproduktion von kundenspezifischen Wärmedämmstegen, die die Profilpassanforderungen und nationalen technischen Spezifikationen erfüllen.