
Zusammensetzungsverträglichkeit von PA66GF25-Dämmstreifen und Aluminiumlegierungsprofilen
Dieser Artikel analysiert die Zusammensetzungsverträglichkeit von PA66GF25-Dämmstreifen mit Aluminiumprofilen, erörtert Einflussfaktoren, Prüfungen und Risiken und schlägt eine integrierte Steuerung von Material, Toleranz und Nut vor.
I. Definition und ingenieurtechnische Bedeutung der Zusammensetzungsverträglichkeit
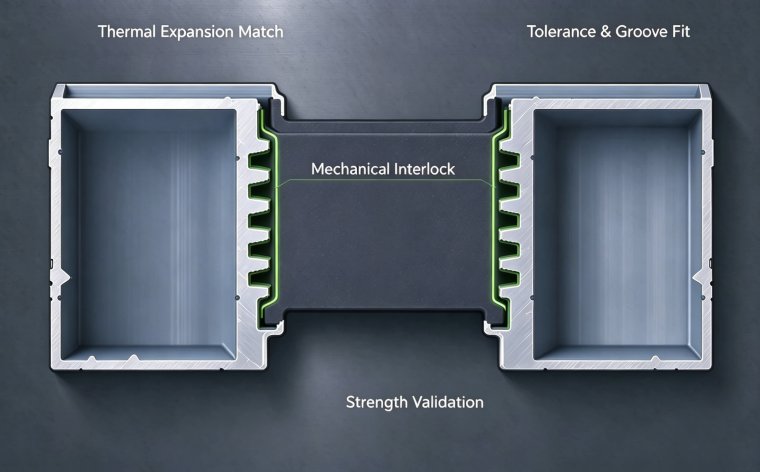
Die Zusammensetzungsverträglichkeit zwischen Dämmstreifen und Aluminiumlegierungsprofilen bezeichnet die umfassende Anpassungsfähigkeit: Nach dem Einlegen und Walzverbund bildet der Dämmstreifen eine stabile Eingriffsstruktur mit der Nut des Aluminiumprofils. Während des gesamten Zyklus von Verarbeitung, Lagerung und Nutzung trägt die Baugemeinschaft gemeinsam mechanische Lasten, Temperaturwechsel und Umweltalterung ohne Mängel wie Verrutschen, Ablösen, Rissbildung oder Auswölbung. Durch Einlegeverfahren hergestellte Wärmedämmprofile mit unterbrochener Wärmebrücke nutzen die geriffelte und gewalzte Eingriffswirkung der Aluminiumnuten für eine mechanische Verriegelung, es gibt keine Klebeschicht. Die Anpassungsbeziehung zwischen beiden Materialien wird ausschließlich durch geometrische Struktur, Materialeigenschaften und Eingriffsspannung aufrechterhalten. Dies ist das zentrale Merkmal, das die Zusammensetzungsverträglichkeit von gewöhnlichen klebeverbundenen Systemen unterscheidet.
Im Ingenieurbereich von Türen, Fenstern und Vorhangfassaden bestimmt die Zusammensetzungsverträglichkeit direkt die Scherfestigkeit, die Querzugfestigkeit und die Stabilität bei Hoch-Tief-Temperaturzyklen der Dämmprofile. Sie stellt einen zentralen Ausschlussindikator für Typprüfungen dar. Profile mit unzureichender Zusammensetzungsverträglichkeit können auch dann im späteren Verarbeitungsprozess oder im Außeneinsatz einen Verbundausfall erleiden, wenn alle Einzelkennwerte des Rohstoffs des Dämmstreifens den Normen entsprechen. Das führt zur Verschlechterung der Luftdichtheit und Wasserdichtheit sowie zum Rückgang der Wärmedämmleistung. Unter extremen Betriebsbedingungen kann es zu einer strukturellen Trennung der Profile kommen, was Sicherheitsrisiken birgt. Für Niedrigstenergiegebäude, Hochhausvorhangfassaden, Küstenprojekte und Projekte in kalten Alpenregionen ist die Zusammensetzungsverträglichkeit ein zentraler Punkt bei der Materialauswahl und der Prüfung der Profilanpassung sowie ein kritischer Steuerungspunkt für die Anpassung der Lieferkette von Systemtüren und -fenstern.
II. Abstimmung des linearen Ausdehnungskoeffizienten: Grundlage für eine langfristige koordinierte Verformung
Der lineare Ausdehnungskoeffizient von Aluminiumlegierungsprofilen der Serie 6063 beträgt etwa 2,35×10⁻⁵/K. Konforme PA66GF25-Dämmstreifen werden im Bereich von 2,0×10⁻⁵/K bis 3,0×10⁻⁵/K eingehalten. Ihre nahe beieinanderliegenden Werte ermöglichen eine synchrone Verformung bei Temperaturanstieg und -abfall und senken die Grenzflächenscherbeanspruchung. Der durch Temperaturunterschiede verursachte Ausdehnungsunterschied ist die Hauptquelle wechselnder Lasten, denen die Verbundgrenzfläche dauerhaft ausgesetzt ist. Im Sommer erwärmen sich die Profile durch Sonneneinstrahlung, im Winter schrumpfen sie bei niedrigen Temperaturen; der Temperaturunterschied zwischen inneren und äußeren Aluminiumprofilen kann 60 °C übersteigen. Fehlt der Matrix des Dämmstreifens ausreichend Glasfaser oder wird PVC oder stark modifiziertes Regenerat verwendet, weicht sein Ausdehnungskoeffizient stark von dem des Aluminiumprofils ab. Jeder Temperaturzyklus erzeugt zusätzliche Scher- und Zugkräfte an den Riffzähnen.
Diese kumulierte wiederholte Scherbeanspruchung löst nicht sofort einen Ausfall aus, sondern verursacht eine fortschreitende Ermüdungsschädigung. Nach langen Zyklen entstehen Mikrorisse an den Stellen, an denen Aluminiumzähne in den Dämmstreifen eindrücken, die Verriegelungsfähigkeit nimmt allmählich ab, und es bilden sich kleine Schlupfspalte zwischen Streifen und Aluminiumnut. Einige minderwertige Dämmstreifen haben einen linearen Ausdehnungskoeffizienten, der mehr als doppelt so hoch ist wie der von Aluminiumprofilen. Selbst bei kurzfristigen Hochtemperaturprüfungen kommt es zu Profilverbiegungen und einem nach außen gerichteten Ausdrücken der Streifen, wobei die Verbundstruktur direkt zerstört wird. Daher ist die Abstimmung des linearen Ausdehnungskoeffizienten kein einfacher Vergleich von Materialkennwerten, sondern eine grundlegende Voraussetzung für den stabilen Einsatz von Verbundstrukturen über Jahre hinweg bei Temperaturwechselzyklen.
III. Querschnittstoleranzen und Logik der Anpassung der Nutstruktur
Das Einlegewalzverbundverfahren gehört zur Montage mit Übermaßpassung und formschlüssigem Eingriff. Breite, Dicke, Seitenfase und Zahnfußkontur des Dämmstreifens müssen ein abgestimmtes Toleranzsystem mit der Schwalbenschwanznut und den Riffmaßen der Aluminiumprofile bilden. Nutbreite, Nuttiefe, Rifffhöhe und Zahnteilung der Aluminiumprofile weisen präzise Toleranzen auf, die bei der Extrusion und dem Riffprozess entstehen. Der extrudierte Dämmstreifen hat ebenfalls Toleranzbereiche für Querschnittsmaß, Kantenebenheit und Geradheit. Die Überlagerung dieser beiden Toleranzsätze bestimmt direkt das Übermaß nach dem Walzen.
Ist der Querschnitt des Dämmstreifens zu dünn, dringen die Aluminiumzähne nach dem Walzen unzureichend ein, die Verriegelungsfläche ist klein, und die verbundene Scherfestigkeit sowie die Querzugfestigkeit erfüllen die Anforderungen nicht. Dadurch kommt es unter äußerer Kraft leicht zum Verrutschen und Herausziehen des Streifens. Ist der Querschnitt zu dick und überschreitet das Übermaß den sinnvollen Bereich, entsteht beim Walzen eine übermäßige Druckspannung, die im Inneren des Streifens verbleibt. Wenn sich die Spannung nach dem Auslaufen langsam abbaut, verbiegt sich das Profil seitlich und der Dämmstreifen wölbt sich. Nicht passende Seitenfasen, Kantengrate oder wellige Verbiegungen der Streifen verursachen einen ungleichmäßigen Einlegewiderstand, was zu Staus und Versatz auf Hochgeschwindigkeits-Einlegeanlagen, uneinheitlicher Eingriffstiefe an einem einzelnen Profil und hoher Streuung der Verbundfestigkeit führt.
Der Winkel und die Öffnungsbreite der Schwalbenschwanznuten bestimmen ebenfalls die Verträglichkeit. Übliche Standardnuten passen zu Dämmstreifen mit normiertem Querschnitt. Nicht standardisierte Sonderformenuten und Nuten mit flachen Zähnen erreichen selbst bei konformen Streifenmaterialien kaum die standardisierte Verbundfestigkeit. Profilhersteller dürfen Dämmstreifen verschiedener Lieferanten nicht direkt mischen. Zuerst muss eine Versuchsverbundprüfung zur Querschnittsanpassung durchgeführt werden, wobei Scher- und Zugkennwerte geprüft werden. Die Serienproduktion darf erst nach Bestätigung der Toleranzübereinstimmung beginnen.
IV. Unterstützung der mechanischen Materialeigenschaften für die Tragfähigkeit des Eingriffs
Beim Walzverbund werden die harten Zahnspitzen der Aluminiumprofile durch äußere Kraft auf die Seiten von PA66GF25-Dämmstreifen gedrückt. Scher- und Zugkräfte werden über den mechanischen Formschluss zwischen Zähnen und Matrix übertragen. Dieser Vorgang erfordert, dass die Streifenmatrix eine geeignete Härte, Zugfestigkeit und Druckfließeigenschaft besitzt: Sie darf nicht zu hart sein, damit die Aluminiumzähne eindringen können, aber auch nicht zu weich, sodass sie unter Druck plastisch kriecht und sich die Zähne bei langem Einsatz lockern.
Standardmäßige PA66GF25-Dämmstreifen haben eine Zugfestigkeit ≥ 80 MPa und zeichnen sich durch eine ausgewogene Steifigkeit und Zähigkeit aus. Nach dem Eindringen der Aluminiumzähne entstehen stabile Formschlussstrukturen. Das Material um die Zähne verteilt lokale Spannungen durch geringfügige plastische Verformung und widersteht sprödem Ausbrechen. Ein unzureichender Glasfasergehalt oder unausgewogene Zähmodifikationssysteme machen die Streifen spröde; sie reißen direkt an den Eindruckstellen der Zähne beim Walzen. Wenig Glasfaser und zu viel Regenerat machen das Material weich; unter dauernder Pressung der Zahnspitzen tritt Kriechen auf. Bei hohen Temperaturen steigt die Kriechgeschwindigkeit weiter an, die Eingriffsspalte erweitern sich allmählich und die Verbundfestigkeit nimmt kontinuierlich ab.
Zudem beeinflussen die Quersteifigkeit und Biegefestigkeit der Dämmstreifen die Geradheit der verbundenen Profile. Zwei Aluminiumprofile werden nach dem Einlegen durch den Streifen zu einer Einheit verbunden. Ein zu geringer Biegemodul des Streifens führt leicht zu einem seitlichen Verzug der Verbundprofile. Die Verformung verstärkt sich in den nachfolgenden Sprüh- und Alterungsprozessen und beeinträchtigt die Montagegenauigkeit von Türen und Fenstern.
V. Oberflächeneigenschaften und Spannungsverteilung an den Eingriffsgrenzflächen
Der Oberflächenzustand von extrudierten PA66GF25-Dämmstreifen beeinflusst ebenfalls die Zusammensetzungsverträglichkeit. Eine glatte, dichte und gleichmäßige Oberfläche ohne lokale Porosität, Blasen oder Oberflächenablösung gewährleistet eine gleichmäßige Kraftverteilung nach dem Eindringen der Aluminiumzähne. Enthält die Streifenoberfläche Schaumstellen, Poren oder Ablösungen, treffen die Zahnspitzen auf fehlerhafte Bereiche, was einen lokalen Ausfall der Verriegelung auslöst und Schwachstellen der Verbundstruktur bildet.
Für Einlegesysteme, die ausschließlich auf mechanischem Eingriff beruhen, ist keine Haftung erforderlich. Übermäßige Oberflächenschmierung und die Wanderung ausgeschiedener Zusatzstoffe an die Oberfläche senken die statische Verbundfestigkeit nicht direkt, aber nach langjähriger Alterung tritt an der Grenzfläche eher Mikroschlupf auf. Eine unkontrollierte Zugabe von Schmiermitteln und Trennmitteln im Rohstoff führt zu Ausscheidung und Anreicherung an den seitlichen Eingriffszonen. Dadurch wird der Ermüdungsausfall der Eingriffsgrenzflächen bei Hoch-Tief-Temperaturzyklen und feuchter Umgebung beschleunigt und die langfristige Einsatzstabilität geschwächt.
VI. Grundlegende Prüfpunkte zur Verträglichkeitsbestätigung und Beurteilungslogik
Für die Verträglichkeitsprüfung auf Material- und Querschnittsebene haben statische mechanische Prüfungen Vorrang, einschließlich der Längsscherfestigkeit und der Querzugfestigkeit. Diese beiden Kennwerte sind grundlegend für die Bewertung der Zusammensetzungsverträglichkeit. Die Prüfkörper müssen Dämmstreifen aus derselben Charge und abgestimmte Aluminiumprofile verwenden, die nach dem normalen Walzverfahren des Werks verbunden wurden; einzelne Streifenprüfkörper können diesen Ersatz nicht bilden. Neben der statischen Festigkeit bestätigen Hoch-Tief-Temperaturzyklusprüfungen und Langzeitkriechprüfungen bei hoher Temperatur die Stabilität der Verträglichkeit bei Temperaturwechseln.
Bei konformen Prüfkörpern erfolgt der Ausfall durch Einreißen der Streifenmatrix, während die Aluminiumzähne im Material eingebettet bleiben. Tritt der Ausfall durch direktes Herausziehen der Aluminiumzähne oder glatte Grenzflächentrennung auf, ist die geometrische oder materielle Anpassung unzureichend und die Zusammensetzungsverträglichkeit nicht konform. Dies ist die anschaulichste Methode, um zwischen „konformem Rohstoff“ und „konformer abgestimmter Profilbaugruppe“ zu unterscheiden.
VII. Ingenieurtechnische Folgen von Mängeln der Materialverträglichkeit
Wärmebrückenprofile mit schlechter Zusammensetzungsverträglichkeit zeigen Mängel in nachgelagerten Verarbeitungsstufen: lose Streifen an Sägeschnitten, lokale Ablösung unter Belastung bei der Montage von Eckwinkeln. Das Hochtemperaturbrennen beim Sprühen löst durch Spannungsabbau Profilverbiegungen und Auswölbungen der Streifen aus. Im Einsatz auf der Baustelle äußern sich die Probleme durch schwergängige Türen und Fenster, dauerhaften Ausfall der Dichtungen durch Druckbelastung sowie eine verschlechterte Luft- und Wasserdichtheit. Nach langen Temperaturzyklen dringt Wasser in die Spalte der Verbundgrenzflächen ein und verursacht eine elektrochemische Korrosion der Aluminiumnuten. Ausgeweitete Korrosionsprodukte heben die Eingriffsbereiche weiter auseinander, wodurch ein Teufelskreis entsteht. Bei Hochhausvorhangfassaden mit wiederholter wechselnder Windbelastung beschleunigt sich die Ermüdung der Verbundgrenzflächen, was Sicherheitsrisiken durch Profiltrennung mit sich bringt.
VIII. Strategie zur Auswahl und Steuerung der Material- und Strukturanpassung
Die Steuerung der Lieferkettenanpassung von Profilen muss einen dreistufigen Prüfmechanismus einführen: „Materialkennwerte + Querschnittstoleranzen + Nutstruktur“. Bei der Einführung neuer Materialien muss neben der Prüfung einzelner Kennwerte des Dämmstreifens wie Aschegehalt, Glasfasergehalt, Tieftemperaturstoßfestigkeit und linearem Ausdehnungskoeffizienten eine Versuchsverbundprüfung mit Aluminiumprofilen durchgeführt werden, um die mechanische Verbundleistung und die Zyklusstabilität zu prüfen. Produktionslinien mit festen Nutspezifikationen sollten bevorzugt abgestimmte Querschnittstoleranzen der Streifen festlegen, um Verträglichkeitsschwankungen durch das Mischen von Materialien verschiedener Hersteller zu verringern. Bei mehrkammerigen und breiten Dämmstreifen mit höherer Querschnittssteifigkeit müssen Riffparameter und Walzdruck der Nuten gleichzeitig angepasst werden; die Prozessstandards für massive schmale Streifen dürfen nicht direkt übernommen werden.