
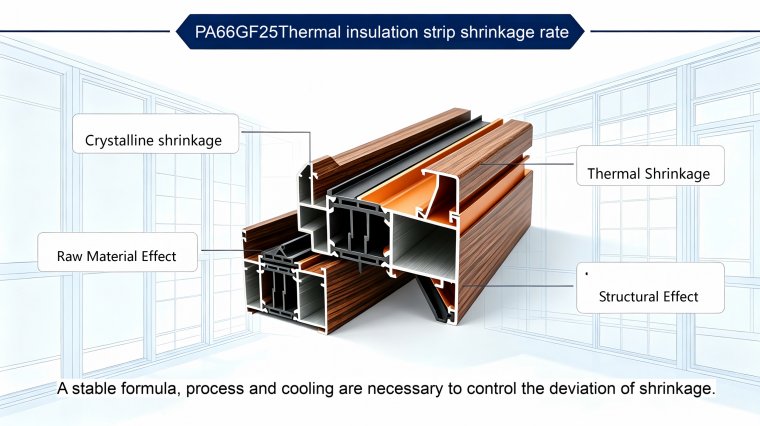
Einflussmechanismus und Prozesssteuerung der Schrumpfung von PA66GF25-Wärmedämmstreifen
Dieser Artikel analysiert die Schrumpfung von Wärmebrückenunterbrechern aus glasfaserverstärktem Polyamid PA66GF25. Diese semikristallinen extrudierten Profile unterliegen einer thermischen und kristallinen Schrumpfung und erfüllen die Anforderungen der Norm GB/T 23615.1-2017.
Die Stabilität der Schrumpfung hängt von der Rohstoffformulierung ab. Ein Glasfaseranteil von 25 % hemmt die Schrumpfung, wohingegen Rezyklate, eine schlechte Faserdispergierung und überschüssige Füllstoffe eine ungleichmäßige Schrumpfung sowie Eigenspannungen verursachen. Ungeeignete Extrusion, unzureichende Kühlung und ungleichmäßige Querschnitte führen zu Verformungen.
Eine geringe Alterungsschrumpfung tritt 7–15 Tage nach der Herstellung auf und birgt Montagerisiken. Die Schrumpfung ergibt sich aus Material, Rezeptur, Extrusion und Kühlung. Stabile Rohstoffe und Prozesse begrenzen die Schrumpfung und gewährleisten die Maßgenauigkeit.
PA66GF25-Wärmebrückenunterbrecher sind extrudierte Profile aus glasfaserverstärktem Polyamid. Das Material weist die für Polymere typischen inhärenten Eigenschaften der thermischen Schrumpfung und Kristallisationsschrumpfung auf. Die Schrumpfrate von Wärmebrückenunterbrechern beschreibt das lineare Verhältnis der dimensionalen und volumetrischen Kontraktion des Produkts nach der Hochtemperatur-Schmelzextrusion, Abkühlung und Formgebung bis zum Erreichen eines stabilen Zustands bei Raumtemperatur. Sie ist ein zentraler technischer Indikator zur Beurteilung der Maßstabilität, der Formgleichmäßigkeit und der strukturellen Dichte des Produkts.
Nach der Norm GB/T 23615.1-2017 müssen fertige Wärmebrückenunterbrecher stabile Maße behalten. Abweichungen aus der Kühlschrumpfung und Alterungsschrumpfung dürfen die Toleranzgrenzen nicht überschreiten, sonst entstehen chargenweise Maßfehler. Die Schrumpfung der Wärmebrückenunterbrecher unterteilt sich in zwei Arten: die sofortige Schrumpfung während der Abkühlung nach der Extrusion und die langsame Alterungsschrumpfung bei Raumtemperatur. Die Höhe der Schrumpfrate wird gemeinsam durch Materialzusammensetzung, Extrusionsprozess, Kühlgradient und Querschnittsstruktur bestimmt. Dieser Artikel analysiert systematisch das Entstehungsprinzip und die Einflussregeln der Schrumpfrate von Wärmebrückenunterbrechern aus Sicht des Materialmechanismus und der Produktionstechnik.
I. Grundlegender physikalischer und materialtechnischer Mechanismus der Schrumpfung von Wärmebrückenunterbrechern
PA66-Nylonharz ist ein semikristallines Polymermaterial. Bei hohen Schmelztemperaturen befinden sich die Molekülketten in einem ungeordneten, gestreckten Zustand, wodurch sich das Materialvolumen ausdehnt und der intermolekulare Abstand vergrößert. Während der Abkühlung nach der Extrusion sinkt die Temperatur der Schmelze allmählich, die Beweglichkeit der Polymerketten nimmt ab, die Molekülstrukturen reorganisieren sich und kristallisieren dichter. Makroskopisch zeigt sich dies in dimensionaler und volumetrischer Kontraktion, also der Kristallisationsschrumpfung. Gleichzeitig unterliegen die heiß extrudierten Profile einer physikalischen thermischen Kontraktion aufgrund der Wärmeausdehnung und -kontraktion bei natürlicher Abkühlung. Die Überlagerung dieser beiden Schrumpfungsarten ergibt die gesamte Schrumpfrate der Wärmebrückenunterbrecher.
Als starre anorganische Füllstoff weist Glasfaser eine extrem niedrige Schrumpfrate und stabile Maße auf. Sie hemmt die Schrumpfung und fixiert die Dimensionen im Materialsystem. Einer der Hauptzwecke der normgerechten Rezeptur mit 25 % Glasfaseranteil ist die starke Reduzierung der hohen Schrumpfung des reinen Nylons, sodass die Schrumpfrate der Wärmebrückenunterbrecher stabil und steuerbar wird. Konforme PA66GF25-Wärmebrückenunterbrecher zeigen eine gleichmäßige, geringe Schrumpfung. Dagegen weisen Produkte mit unzureichendem Glasfasergehalt, gemischten Füllstoffen oder beigemischten Rezyklaten einen höheren Harzanteil auf. Dadurch steigt die Gesamtschrumpfung deutlich an, sie wird ungleichmäßig und die Maßstabilität geht vollständig verloren.
II. Entscheidender Einfluss der Rohstoffzusammensetzung auf die Schrumpfrate
Die Reinheit der Rohstoffe und das Rezeptursystem bilden die Grundvoraussetzungen für die Schrumpfrate. Neues PA66-Harz zeigt ein stabiles Kristallisationsverhalten mit festen, linear gleichmäßigen Schrumpfwerten. Bei Rohstoffen mit beigemischten Rezyklaten kommt es durch wiederholte Hochtemperaturdegradation zu uneinheitlichen Molekülkettenlängen und gestörten Kristallisationsgeschwindigkeiten. Das führt zu unsteten Schwankungen der Schrumpfrate und deutlichen Schrumpfungsunterschieden innerhalb einer Produktcharge.
Der Glasfasergehalt begrenzt direkt das Ausmaß der Schrumpfung: Je niedriger der Glasfaseranteil, desto höher der Harzanteil und desto ausgeprägter die Gesamtschrumpfung. Eine ungleichmäßige Glasfaserverteilung und lokale Agglomerationen verursachen eine uneinheitliche Querschnittsschrumpfung der Profile und lösen Probleme wie einseitige Schrumpfung, lokale Vertiefungen und Torsionsverformungen aus. Darüber hinaus stören übermäßige anorganische Füllstoffe wie Calciumcarbonat und Talkum die Gleichmäßigkeit der Kristallisation. Dadurch entstehen unterschiedliche Schrumpfraten zwischen Oberfläche und Innerem der Profile: Die Oberfläche kühlt schnell ab und schrumpft stärker, während das Innere langsam abkühlt und verzögert schrumpft. Das erzeugt innere Eigenspannungen und potenzielle Verformungsrisiken.
III. Einflussregeln der Extrusionsprozessparameter auf die Schwankung der Schrumpfung
Extrusionstemperatur, Schneckendrehzahl und Abzugsgeschwindigkeit sind zentrale Prozessparameter zur Regelung der Schrumpfrate. Zu hohe Temperaturen in den einzelnen Zylinderzonen ermöglichen eine ausreichende Plastifizierung der Schmelze und vollständige Molekülstreckung, was nach der Abkühlung zu einer relativ stärkeren Kristallisationsschrumpfung führt. Eine zu niedrige Temperatur bewirkt eine unzureichende Plastifizierung und geringe Kristallinität mit kleiner und instabiler Schrumpfung. Temperaturschwankungen erzeugen direkt Schrumpfungsunterschiede zwischen Chargen und verschlechtern die Maßgleichmäßigkeit der Produkte.
Abzugsgeschwindigkeit und Kühlgeschwindigkeit bestimmen den Schrumpfungszustand während der Formgebung. Eine zu hohe Abzugsgeschwindigkeit zieht die Profile vor vollständiger Abkühlung und Formgebung gewaltsam. Dadurch werden Molekülketten orientiert, die während der nachfolgenden Alterung bei Raumtemperatur ständig zurückschrumpfen und eine Sekundärschrumpfung hervorrufen. Eine zu hohe Temperatur des Kühlwassers oder ein zu kurzes Kühlbecken erzeugen unzureichende innere und äußere Kühlgradienten der Profile. Die Oberfläche erstarrt schnell, während das Innere langsam schrumpft. Das verursacht verborgene Nachschrumpfung, Biegung und Torsion. Ein stabiler Gradientenkühlprozess ist entscheidend, um die sofortige Schrumpfung und die Alterungsschrumpfung zu kontrollieren.
IV. Schrumpfungsabweichungen durch Querschnittsstruktur und Unterschiede der Wanddicke
Wärmebrückenunterbrecher unterschiedlicher Konstruktion weisen aufgrund von Unterschieden bei Wanddicke des Querschnitts, Hohlraumaufteilung und Stegverteilung strukturelle Unterschiede in der Schrumpfrate auf. Symmetrische Wärmebrückenunterbrecher mit gleichmäßiger Wanddicke erreichen synchronisierte Abkühlung, gleichmäßige Schrumpfung und stabile Verformung. Strukturen mit ungleichmäßiger Wanddicke, abrupten Querschnittsübergängen, scharfen Ecken und dünnen Rändern kühlen in dickwandigen Bereichen langsam ab und schrumpfen stark, in dünnwandigen Bereichen kühlen sie schnell ab und schrumpfen gering. Eine nicht synchronisierte Schrumpfung an den verschiedenen Punkten des Querschnitts führt leicht zu Torsion, Seitenbiegung und Verzug.
Mehrkammerstrukturen, durch innere Stege unterteilt, bieten eine große Kühlfläche und gleichmäßige Wärmeabfuhr. Das ergibt eine niedrigere Gesamtschrumpfrate und bessere Gleichmäßigkeit. Ein große Hohlstruktur mit nur einer Kammer hat eine langsame Wärmeabfuhr im Zentrum, stärkeren Schrumpfungsverzug und deutlichere spätere Alterungsschrumpfung. Daher bestimmt die Strukturkomplexität direkt die Stabilität der Schrumpfung. Das ist auch der wichtigste Grund, bei kundenspezifischer Werkzeugherstellung eine Schrumpfungskompensation vorzusehen.
V. Eigenschaften und technische Regeln der verzögerten Alterungsschrumpfung
Die Schrumpfung der Wärmebrückenunterbrecher tritt nicht nur während der Kühlphase der Produktion auf. Eine geringe Alterungsschrumpfung findet noch 7 bis 15 Tage nach dem Versand der fertigen Produkte statt. Profile mit nicht vollständig abgebauten inneren Spannungen unterliegen bei Raumtemperatur einer ständigen Molekülreorganisation und langsamen Spannungsfreisetzung, was zu einer leichten Maßrückstellung führt. Produkte aus instabilen Prozessen, mit schneller Abkühlung oder Überdehnung weisen eine stärkere Alterungsschrumpfung auf. Das kann verborgene Mängel hervorrufen: bei Auslieferung konforme Maße, spätere Maßverringerung und vergrößerte Montagespiele. Stabile Produktionsprozesse und eine ausreichende Alterungsbehandlung minimieren die Maßabweichungen durch verzögerte Schrumpfung.
Schlussfolgerung
Die Schrumpfrate von Wärmebrückenunterbrechern ergibt sich aus der kombinierten Wirkung von Materialeigenschaften, Rezepturstruktur, Extrusionsprozess und formgebender Abkühlung. Unkontrollierte Schrumpfung entsteht im Wesentlichen durch überlagerte Effekte: ungeordnete Kristallisation, Eigenspannungen, ungleichmäßige Abkühlung und nicht normgerechte Rezepturen. Die Kenntnis des Entstehungsmechanismus der Schrumpfung sowie stabilisierte Rohstoffe und Prozessparameter ermöglichen es, Schrumpfungsabweichungen an der Quelle zu beherrschen und die Maßgenauigkeit sowie strukturelle Stabilität der Wärmebrückenunterbrecher zu gewährleisten.