
Analyse der Materialeigenschaften und strukturellen Ursachen der Biegeverformung von thermischen Trennstreifen
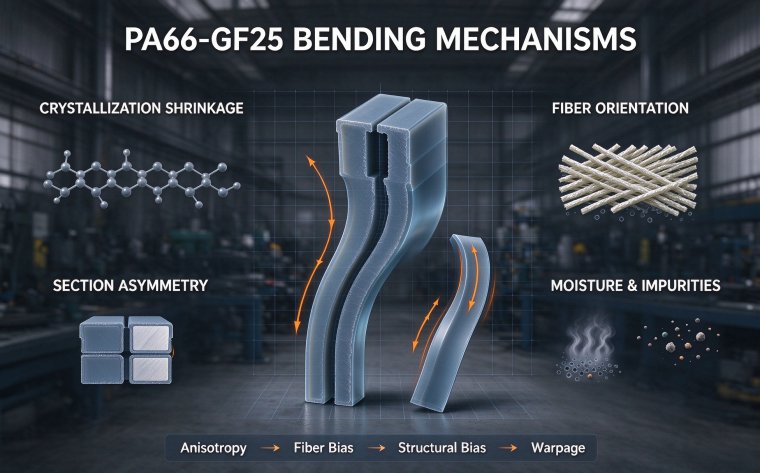
Defekte wie Seitenbiegung, Verzug, Torsion und Bogenbiegung, die bei der Formherstellung von PA66GF25-Trennstreifen auftreten, gehen größtenteils auf die inhärenten physikalischen Materialeigenschaften und die angeborenen Merkmale der Querschnittsstruktur zurück – nicht bloß auf Probleme bei der Geräteeinstellung. PA66 ist ein semikristallines Polymer, das bei Glasfaserverstärkung eine ausgeprägte anisotrope Schrumpfung aufweist. Dies ist die zentrale Ursache für Biegungen, die thermische Trennstreifen von gewöhnlichen Kunststoffprofilen unterscheidet. Dieser Artikel liefert eine rein technische Analyse des zugrundeliegenden Mechanismus der Formbiegung von Trennstreifen anhand drei angeborener Aspekte: Kristallisationsverhalten des Materials, Ausrichtungseigenschaften der Glasfasern und Unterschiede der Querschnittsstruktur. Er erläutert die Unvermeidbarkeit und technischen Gesetzmäßigkeiten struktureller Biegungen.
I. Grundlegende Biegetendenz durch ungleichmäßige Kristallisationsschrumpfung von PA66
PA66-Nylonharz besitzt eine hohe Kristallinität. Wenn die Schmelze aus dem heißen geschmolzenen Zustand abkühlt und erstarrt, ordnen sich die Molekülketten regelmäßig an und kristallisieren zu einer dichten Struktur. Dadurch entsteht eine deutliche Volumenschrumpfung. Im Gegensatz zu homogenen Kunststoffen hängt die Kristallisationsschrumpfung von PA66 von der Richtung ab: Die Schrumpfrate ist in Schmelzflussrichtung gering, senkrecht zur Flussrichtung dagegen hoch. Diese anisotrope Schrumpfung erzeugt beim Formen auf natürliche Weise Spannungsunterschiede im Profil und führt zu einer physikalischen Tendenz, zur Seite mit stärkerer Schrumpfung hin zu biegen.
Der Schrumpfungsunterschied von reinem PA66 ist relativ beherrschbar. Nach Beimischung von 25 % Glasfasern zur Verstärkung wird die Anisotropie des Materials jedoch weiter verstärkt. Glasfasern selbst schrumpfen kaum und begrenzen die Schrumpfung in Schmelzflussrichtung. Bereiche senkrecht zur Flussrichtung haben keine wirksame Einschränkung, sodass der Schrumpfungsunterschied vergrößert wird. Selbst bei vollständig standardisierter Ausrüstung und Prozessen haben geprüfte PA66GF25-Trennstreifen von Natur aus eine leichte Biegetendenz als inhärente physikalische Eigenschaft des Materials. Diese Tendenz kann nur durch Prozessoptimierung ausgeglichen, nicht vollständig beseitigt werden.
II. Ungleichmäßige einseitige Spannungen durch ungleiche Verteilung und Ausrichtung der Glasfasern
Bei der Extrusion von thermischen Trennstreifen richten sich die Glasfasern entlang der Schmelzflussrichtung aus. Bei normaler homogener Extrusion sind die Glasfasern in allen Querschnittsbereichen gleichmäßig verteilt und konsistent ausgerichtet. Die Schrumpfspannungen heben sich gegenseitig auf, wodurch das Profil gerade bleibt. Im Gegensatz dazu führen unzureichende Plastifizierung des Rohstoffs oder Schwankungen der Schmelzfließfähigkeit zu lokaler Glasfaseragglomeration, einseitiger Glasfaserkonzentration und ungeordneter Ausrichtung in einzelnen Bereichen.
Bereiche mit hoher Glasfaserdichte besitzen eine hohe Steifigkeit und minimale Schrumpfung. Harzreiche Bereiche schrumpfen stark und verfügen über eine hohe Verformbarkeit. Die Abweichung der Schrumpfraten auf beiden Seiten desselben Querschnitts biegt das Profil direkt zur Seite mit stärkerer Schrumpfung und weniger Glasfasern. Diese Biegung ist ein struktureller Defekt aufgrund inhomogenen Verbundwerkstoffs und zeigt sich als dauerhafte einseitige Seitenbiegung. Produkte einer Charge weisen die gleiche Biegerichtung und ein einheitliches Verformungsmuster auf – ein typischer sekundärer Fehler, der durch unzureichende Rohstofftrocknung und unvollständige Plastifizierung entsteht. Gleichzeitig stören Rezyklate, Verunreinigungen und Rohstoffe mit zu hohem Feuchtigkeitsgehalt die Schmelzfließfähigkeit und erschweren die Glasfaserverteilung erheblich. Dadurch treten Biegefehler deutlich häufiger auf als bei Systemen mit Neumaterial.
III. Differentielle Schrumpfungsbiegung durch asymmetrische Wanddicke der Querschnittsstruktur
Die Querschnittsform des thermischen Trennstreifens ist ein entscheidender angeborener Faktor für die Wahrscheinlichkeit von Biegungen bei der Formung. C-förmige und standardmäßige IC-Strukturen mit symmetrischer, gleichmäßiger Wanddicke haben über den gesamten Querschnitt weitgehend einheitliche Wärmeabfuhr-, Kristallisations- und Schrumpfraten, ausgeglichene Spannungen und ein extrem geringes Biegerisiko. Im Vergleich dazu weisen Sonderquerschnitte mit großen Wanddickenabweichungen, einseitigen Stegen, abrupten Dickenänderungen und asymmetrischen Strukturen deutliche Unterschiede bei Abkühlung und Schrumpfung auf.
Bereiche mit dicker Wand sammeln große Schmelzemengen, geben Wärme langsam ab, kristallisieren verzögert und zeigen eine erhebliche Nachschrumpfung nach Alterung. Dünnwandige Bereiche kühlen schnell ab, erstarren früh und beenden die Schrumpfung vorzeitig. Nach der Formung schrumpfen die dickwandigen Bereiche langsam weiter und ziehen die bereits erstarrten dünnwandigen Bereiche, sodass das Profil zur dickwandigen Seite hin biegt und verdreht wird. Thermische Trennstreifen mit ungleich verteilter Mehrkammerstegstruktur, einseitigen Verstärkungsstegen und exzentrischer Querschnittsgestaltung weisen generell diese strukturelle Biegetendenz auf. Es handelt sich um einen mechanischen Defekt, der der Konstruktion inhärent ist. Er muss durch Werkzeugkompensation und angepasste Kühlsteuerung korrigiert werden.
IV. Feuchtigkeitsaufnahme und Inhomogenität der Rohstoffbestandteile verstärken die Biegeverformung
PA66 ist stark hygroskopisch. Unvollständige Trocknung des Rohstoffs oder Feuchtigkeitsaufnahme während der Lagerung lässt Wasser in der Schmelze verdampfen und bildet mikroporöse Strukturen. Feuchte Schmelzen plastifizieren ungleichmäßig und erzeugen eine uneinheitliche Verdichtung des Querschnitts. Nach der Abkühlung verstärken sich die Abweichungen der Schrumpfraten in den einzelnen Bereichen, kleine Spannungsunterschiede weiten sich aus, und leichter Verzug sowie Bogenbiegung entstehen.
Zusätzlich stören übermäßige Füllstoffe wie Calciumcarbonat und Talkum in nicht normgerechten Rohstoffen die gleichmäßige Kristallisation von Harz und Glasfasern. Die lokalen Kristallisationsgeschwindigkeiten geraten durcheinander, die Spannungsverteilung streut. Das führt zu unregelmäßigen Biegungen, Torsionen und wellenförmigen Verformungen des Profils mit vollständigem Verlust der Geradheitsstabilität. Biegungen, die durch Rohstoffbestandteile verursacht werden, lassen sich nicht durch nachträgliche Maschineneinstellungen reparieren und gelten als inhärenter Materialfehler.
Schlussfolgerung
Die angeborenen Auslöser für Biegungen bei thermischen Trennstreifen lassen sich auf vier Bereiche konzentrieren: anisotrope Materialschrumpfung, ungleichmäßige Glasfaserausrichtung, asymmetrische Querschnittsstruktur und Inhomogenität der Rohstoffbestandteile. Solche Verformungen sind inhärente technische Merkmale von Material und Struktur und stellen eine typische technische Herausforderung bei der Herstellung von PA66GF25-Trennstreifen dar. Daraus ergibt sich auch, warum hochwertige präzise thermische Trennstreifen auf genaue Werkzeugkompensation und eine verfeinerte Prozesssteuerung angewiesen sind.